Cómo los discos de aluminio precortados para shisha agilizan las operaciones de los salones Hookah
Lo que realmente resuelven los discos de lámina para shisha precortados
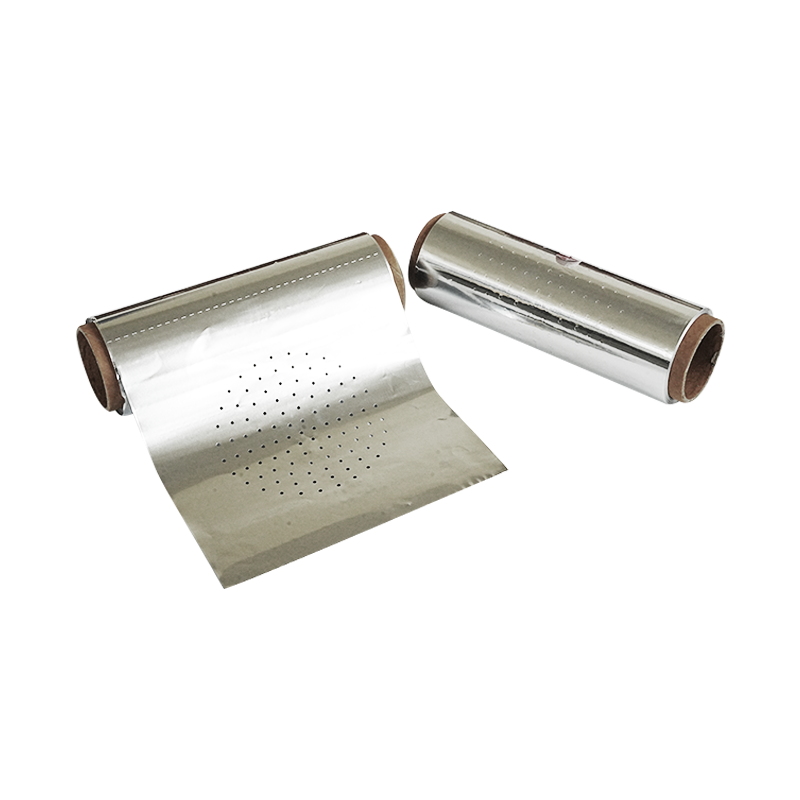
Cada salón de cachimba, distribuidor o lugar privado que envasa cuencos en grandes volúmenes se topa con el mismo cuello de botella: el corte manual del papel de aluminio. Un miembro del personal arranca una sábana de un rollo, la estira sobre un recipiente, recorta el exceso y hace agujeros de ventilación uno por uno. Multiplique eso por docenas de tazones por noche y el costo de la mano de obra se vuelve mensurable, no teórico.
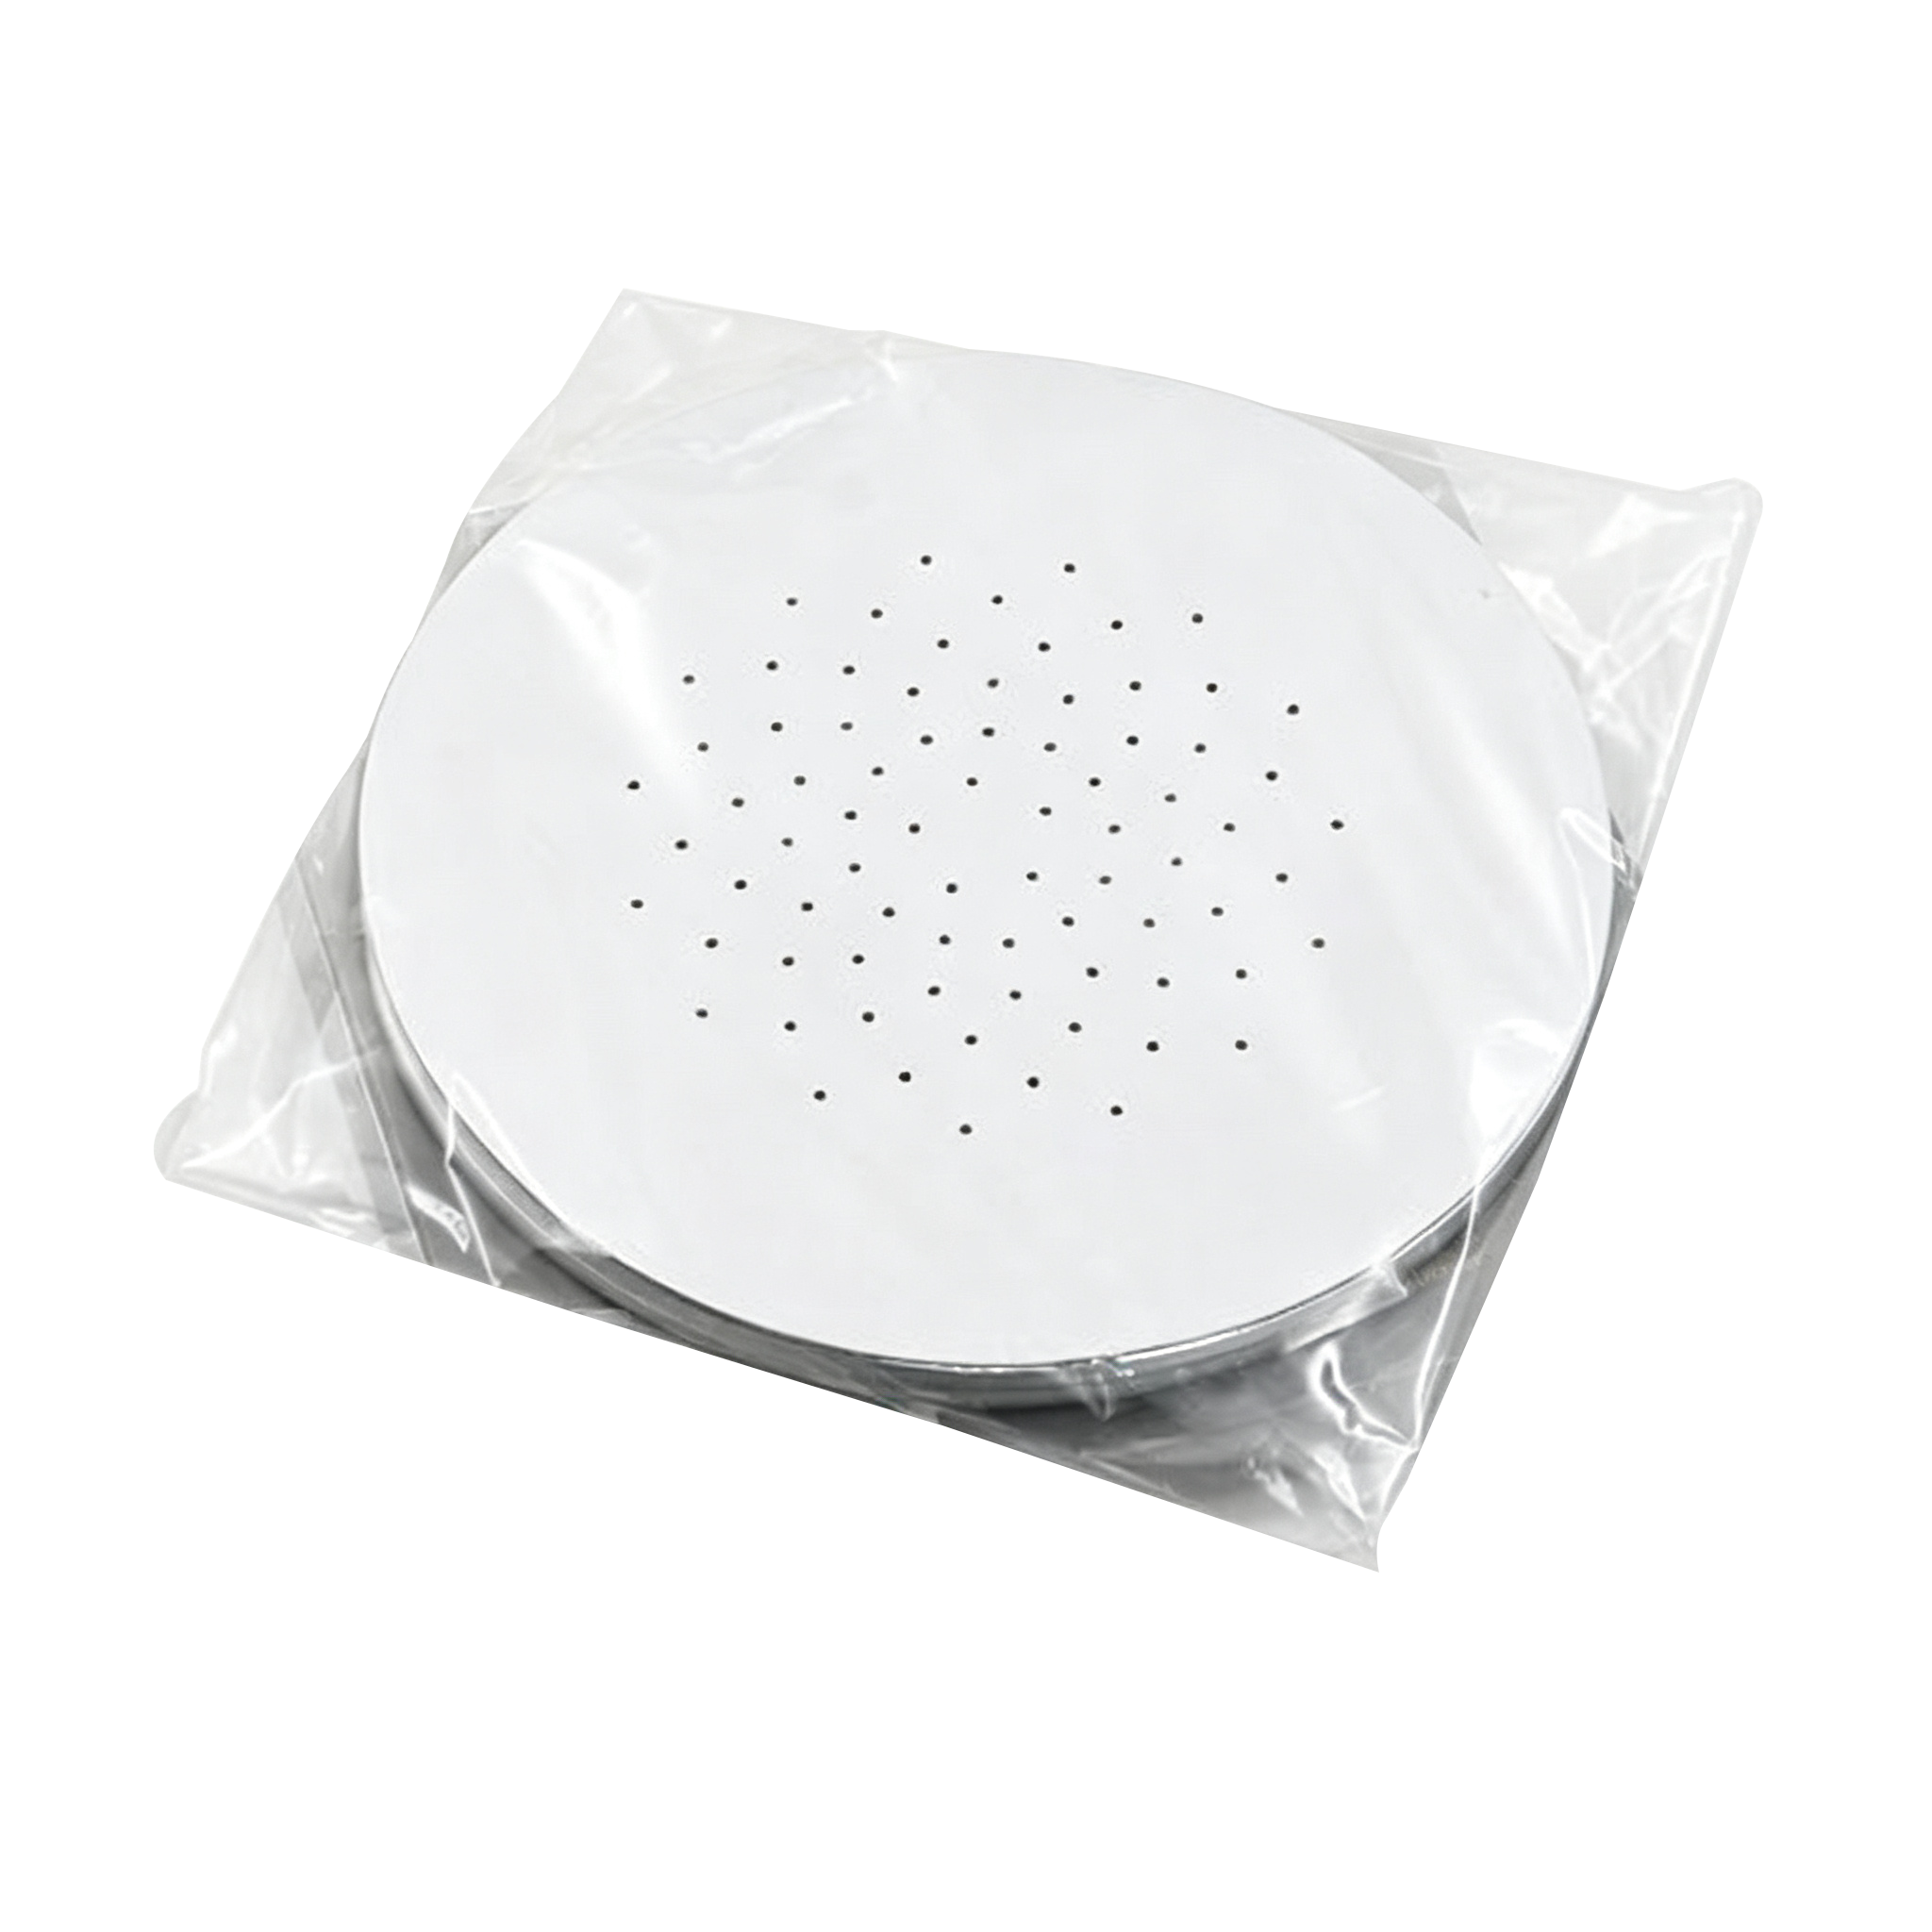
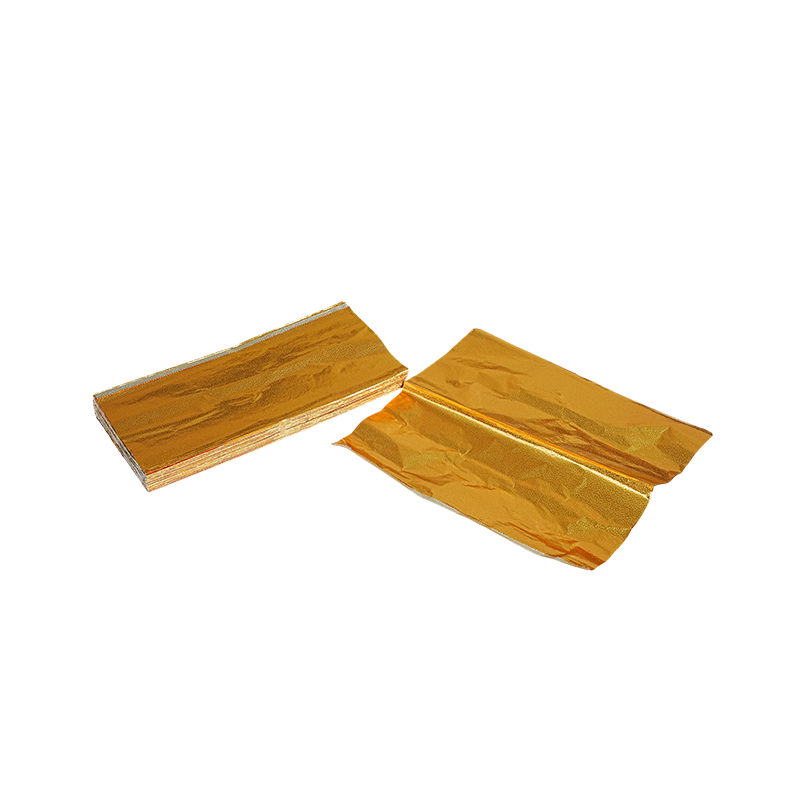
Discos de lámina para shisha precortados OEM elimine ese paso repetitivo por completo. En lugar de un rollo plano, el material llega en forma de círculos de tamaño individual, ya perforados con un patrón de ventilación consistente, listos para estirarse y fijarse sin necesidad de realizar un solo corte en el sitio. El cambio parece pequeño hasta que se mide en comparación con cifras de rendimiento reales, que esta guía analiza en detalle.
Punto clave: Los discos precortados no son un formato novedoso. Son una decisión de la cadena de suministro que traslada la mano de obra de corte y punzonado desde el punto de uso al punto de fabricación, donde puede automatizarse y estandarizarse.
Cómo la fabricación OEM convierte los rollos en discos listos
Comprender la secuencia de producción ayuda a los compradores a evaluar a los proveedores en función de algo más que el precio. El proceso pasa por cuatro etapas, cada una de las cuales afecta la consistencia del espesor del disco terminado, la precisión del patrón de orificios y la calidad de los bordes.
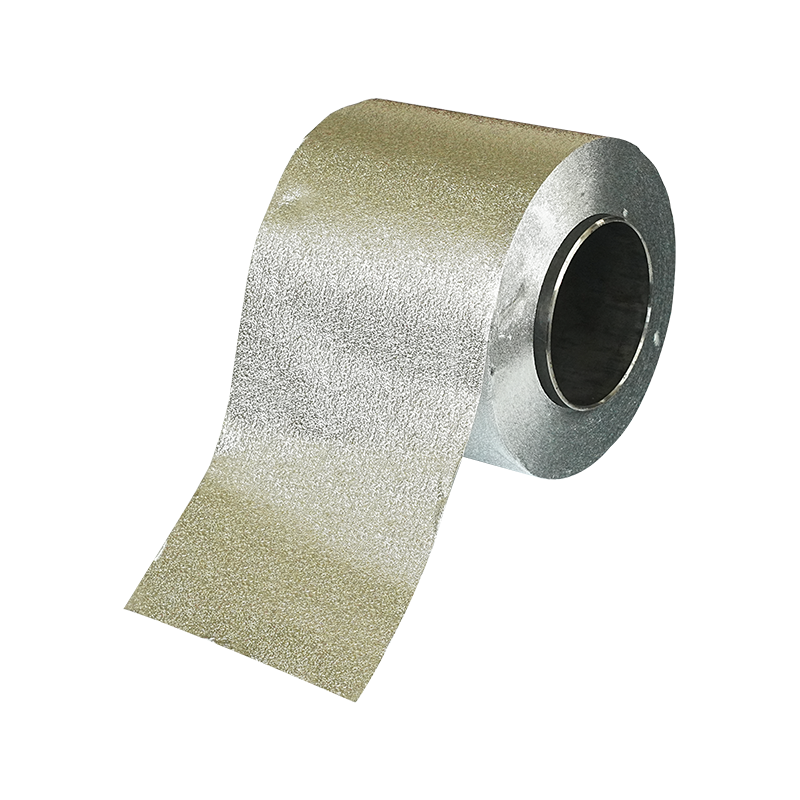
Desenrollado e inspección de bobinas
La lámina en bruto llega en forma de bobina y pasa a través de un desenrollador donde se comprueban continuamente el espesor y el acabado de la superficie. Cualquier variación más allá de la tolerancia aceptada se señala antes de que el material llegue a la etapa de punzonado, lo que evita que un lote completo de discos herede un defecto que solo aparece bajo calor.
Punzonado rotativo para ventilación
El patrón de ventilación se aplica utilizando herramientas de perforación giratorias en lugar de atizadores manuales. Esta es la etapa que más afecta la consistencia del flujo de aire a través de un recipiente terminado. El número de agujeros, el espaciado y el diámetro se ajustan mecánicamente, por lo que el disco uno y el disco diez mil del mismo lote se comportan de la misma manera una vez que se coloca el papel de aluminio sobre un recipiente.
Corte de disco a diámetro fijo
Una vez establecido el patrón de ventilación, el material se corta en círculos individuales con un diámetro fijo que se adapta a los tamaños de cuencos estándar. Debido a que el diámetro se establece con herramientas y no manualmente, cada disco en un paquete se ajusta al mismo espacio del tazón sin necesidad de recortarlo.
Apilar, contar y empaquetar
Los discos terminados se apilan, cuentan y sellan en envases resistentes a la humedad. La precisión del conteo importa aquí más de lo que parece: una sala VIP que realiza pedidos al por mayor necesita cantidades predecibles por paquete para planificar el inventario sin tener que contar manualmente cada envío.
Por qué las hojas de aluminio listas para usar cambian las operaciones nocturnas
Hojas de papel de aluminio listas para usar para cachimba afectan directamente tres variables operativas: tiempo de mano de obra por tazón, residuos generados por turno y consistencia de la sesión de ahumado en sí. Vale la pena analizar cada uno por separado porque se componen de manera diferente según el tamaño del lugar.
El tiempo de mano de obra aumenta rápidamente en volumen
Un solo salón que prepara de 60 a 100 tazones en una noche ajetreada puede perder una cantidad significativa de tiempo del personal únicamente con la preparación manual del papel de aluminio. Los discos precortados eliminan los pasos de corte y punzonado, dejando solo el movimiento de estiramiento y seguridad, que es más rápido y requiere menos capacitación para el personal nuevo.
Reducción de desperdicios provenientes del corte de diámetro fijo
El papel de aluminio cortado a mano de un rollo casi siempre produce restos, porque el personal corta generosamente para evitar que se quede corto en un tazón. Los discos de diámetro fijo están dimensionados según la huella del tazón desde el principio, por lo que el problema de los recortes se diseña en lugar de solucionarse después del hecho.
Coherencia de la sesión para el cliente
El flujo de aire a través del papel de aluminio es una de las variables más importantes en la forma en que realmente se fuma un cuenco. Cuando los orificios de ventilación se hacen a mano, el espacio y el tamaño de los orificios varían de un recipiente a otro, lo que cambia la resistencia a la extracción y la distribución del calor. Un patrón perforado a máquina mantiene esa variable constante, lo que es más importante para los clientes habituales de lo que la mayoría de los lugares creen.
Lámina cortada a mano versus discos precortados: una comparación directa
La siguiente tabla muestra las diferencias prácticas que un gerente de compras o un operador de sala consideraría al decidir entre continuar con el material en rollo o cambiar al formato precortado.
| factores | Rollo de papel de aluminio cortado a mano | Discos de lámina precortados |
|---|---|---|
| Tiempo de preparación por tazón | Más alto, depende de la habilidad del personal | inferior, consistent across staff |
| Consistencia del orificio de ventilación | Variable, empujada a mano | Fijo, perforado a máquina |
| Desperdicio de material por recipiente | Recortes más altos y recortados | inferior, sized to bowl diameter |
| Formación necesaria para el nuevo personal. | Moderado a alto | mínimo |
| Más adecuado para | Volumen muy bajo o formas de cuenco personalizadas | Tamaños de tazones estándar de volumen medio a alto |
Ninguno de los formatos es universalmente superior. Los lugares que trabajan con geometrías de cuenco inusuales o con un volumen nocturno extremadamente bajo aún pueden encontrar el material en rollo más flexible. Una vez que el volumen supera las pocas docenas de tazones por noche, el tiempo de preparación fijo de los discos precortados comienza a superar esa flexibilidad.
Especificaciones técnicas para confirmar antes de adquirir
No todos los discos de aluminio precortados tienen la misma tolerancia. Los compradores que evalúan a un proveedor deben solicitar cifras específicas en lugar de basarse en afirmaciones generales de marketing. Las categorías siguientes cubren lo que realmente afecta el rendimiento en el bol.
| Especificación | Qué confirmar |
|---|---|
| Rango de calibre de lámina | Espesor constante en todo el lote, no solo en piezas de muestra |
| Opciones de diámetro de disco | Coincidir con los tamaños de tazones comunes utilizados en el lugar o por los clientes finales. |
| Recuento y disposición de los orificios de ventilación. | Densidad de patrón fijo adecuada al tipo de carbón deseado. |
| Formato de embalaje | Manga selladas or resealable packs sized for storage space |
| Cantidad mínima de pedido | En niveles según el diámetro del disco personalizado o el patrón de orificios |
Solicitudes personalizadas de diámetro y patrón de orificios
Para los distribuidores que se abastecen con su propio etiquetado y solicitan una Envoltorio redondo para shisha preperforado Por lo general, es posible construir con un diámetro y una densidad de orificios específicos, pero afecta las cantidades mínimas de pedido. Las tiradas personalizadas más pequeñas generalmente conllevan un costo unitario más alto, ya que las herramientas deben ajustarse para un tamaño no estándar.
Almacenamiento y estabilidad en los estantes
Los discos empaquetados deben almacenarse lejos de la humedad directa y de cambios extremos de temperatura. El papel de aluminio en sí es estable, pero el material de embalaje y cualquier intercalado protector pueden degradarse más rápido que el metal si se almacenan en áreas traseras húmedas.
Puntos de control de calidad sobre los que vale la pena preguntar
Dado que los discos precortados se producen a granel antes de llegar al recipiente, los defectos introducidos durante la fabricación se transmiten a todo el lote. Preguntar a un proveedor cómo gestiona los siguientes puntos ofrece una imagen más clara de confiabilidad que una afirmación de calidad general.
- Frecuencia de muestreo de espesor durante la etapa de desenrollado de la bobina.
- Calendario de mantenimiento de utillajes para el equipo de punzonado rotativo.
- Seguimiento de la tasa de rechazo para patrones de agujeros desalineados
- Trazabilidad de lotes desde el lote de bobinas hasta el paquete terminado
- Prueba de integridad del sello del embalaje antes del envío
Consejo práctico: Solicite un paquete de muestra antes de realizar un pedido al por mayor y verifique la coherencia del espaciado de los orificios en al menos diez discos extraídos de diferentes puntos del paquete, no solo de la capa superior.
Mejores prácticas para utilizar láminas preperforadas en el servicio diario
Cambiar al formato precortado cambia ligeramente el flujo de trabajo de preparación. Los pasos a continuación reflejan cómo la mayoría de los lugares de volumen medio adaptan su rutina de empaque de tazones.
- Coloque los discos cerca de la estación de embalaje en su funda original para limitar la manipulación antes de su uso.
- Centre el disco sobre el borde del tazón antes de presionar hacia abajo, en lugar de estirarlo desde un borde.
- Asegure el borde con una ligera presión alrededor del borde en lugar de tirar del papel de aluminio tenso, ya que el diámetro precortado ya representa la cobertura.
- Confirme que el patrón de agujeros esté centrado sobre el material empaquetado antes de colocar el carbón.
- Rote el material para que los paquetes más antiguos se utilicen primero, especialmente en entornos de almacenamiento húmedos.
Hacer coincidir el diámetro del disco con el tipo de tazón
Los tazones estándar, los tazones phunnel y los tazones estilo vórtice tienen diámetros de borde ligeramente diferentes. Tener dos o tres tamaños de disco a mano cubre la mayoría del equipo estándar sin necesidad de cortes personalizados en las noches ocupadas.
Preguntas frecuentes
P1: ¿En qué se diferencia un disco precortado de un rollo de papel de aluminio cortado en el sitio?
Un disco precortado se perfora y se dimensiona durante la fabricación utilizando herramientas fijas, lo que mantiene el espaciado y el diámetro de los orificios de ventilación constantes en cada unidad. El corte del papel de aluminio en el lugar depende de la técnica del personal y varía de un tazón a otro.
P2: ¿Se pueden pedir discos preperforados en diámetros personalizados?
Sí, la mayoría de los fabricantes ofrecen opciones personalizadas de diámetro y patrón de orificios, aunque las tiradas personalizadas más pequeñas generalmente vienen con una cantidad mínima de pedido más alta que los tamaños estándar.
P3: ¿El uso de papel de aluminio precortado realmente cambia la forma en que se fuma un tazón?
El espaciamiento constante de los orificios afecta el flujo de aire y la distribución del calor, lo que influye en la tasa de extracción y combustión. Debido a que el patrón lo fija una máquina en lugar de hacerlo manualmente, las sesiones tienden a ser más predecibles de un tazón a otro.
P4: ¿Cómo se deben almacenar los paquetes de papel de aluminio precortados?
Mantenga los paquetes sellados en un área seca, lejos del calor directo o la humedad. El embalaje y las posibles láminas protectoras suelen ser más sensibles a la humedad que la propia lámina.
P5: ¿Vale la pena cambiar a discos precortados para lugares de menor volumen?
Depende del número de tazones nocturnos. Es posible que las operaciones de muy bajo volumen no obtengan suficientes ahorros de tiempo para compensar el cambio, mientras que los lugares que llenan docenas de tazones por noche generalmente recuperan el costo de mano de obra rápidamente.
P6: ¿Qué se debe comprobar antes de realizar un pedido al por mayor?
Solicite un paquete de muestra, confirme la consistencia del calibre y el patrón de orificios en varios discos y verifique la calidad del sello del empaque antes de comprometerse con una producción completa.
¿LISTO PARA PERSONALIZAR TU LÁMINA? ¡CONTÁCTENOS HOY!
+86-13484112116
+86-13967339826
No. 22, Zhijiang Road, ciudad de Zhouwangmiao, ciudad de Haining, ciudad de Jiaxing, provincia de Zhejiang, China
Contáctenos